EVA包装材料成型加工方法全解析
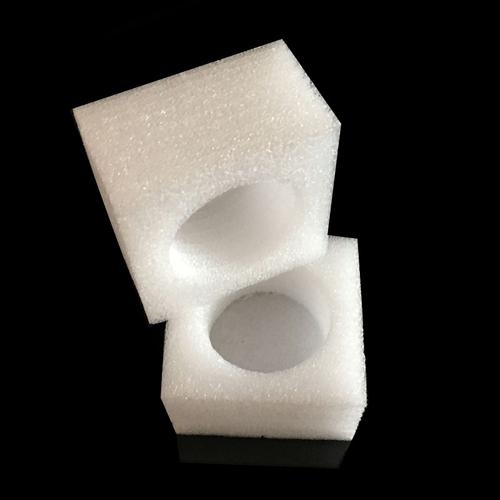
EVA(乙烯-醋酸乙烯酯共聚物)凭借其柔软、回弹、耐折、耐寒、环保等特性,在包装领域应用广泛,如内衬、缓冲垫、鞋材包装、电子产品托盘等。要获得所需形状和性能的EVA包装材料,需要根据产品结构、批量、精度要求选择合适的成型加工方法。下面为你梳理几种主流EVA包装材料成型方法。
一、模压成型(压缩模塑)
这是EVA包装材料最常用、最成熟的成型方式,尤其适合生产厚壁、复杂形状的缓冲包装件。
- 原理:将混合好的EVA粒料或片材放入加热的模具型腔中,合模加压,使物料在高温下熔融流动并充满型腔,经交联发泡或定型后冷却脱模。
- 工艺要点:温度通常控制在140–180℃,压力5–15MPa,时间根据厚度从几分钟到十几分钟不等。若需发泡,会加入AC发泡剂,在模内一次性发泡成型。
- 优点:可成型复杂结构、密度均匀、强度高、尺寸稳定,适合中大批量。
- 缺点:模具成本高,周期较长。
二、注塑成型
对于小型、精密、大批量的EVA包装配件(如卡扣、薄壁内托),注塑成型效率极高。
- 原理:EVA粒料在注塑机料筒中加热熔融,通过高压注入闭合模具,冷却固化后开模取件。
- 工艺要点:需选用专用EVA注塑级原料,螺杆温度分段控制(进料段120–140℃,均化段160–180℃),模温20–40℃。注意EVA熔体粘度低,易流涎,需精确控制注射速度和保压。
- 优点:自动化程度高、周期短、精度高,可一模多腔。
- 缺点:仅适合薄壁或中小型件,厚壁件易缩孔;发泡注塑难度大。
三、挤出成型
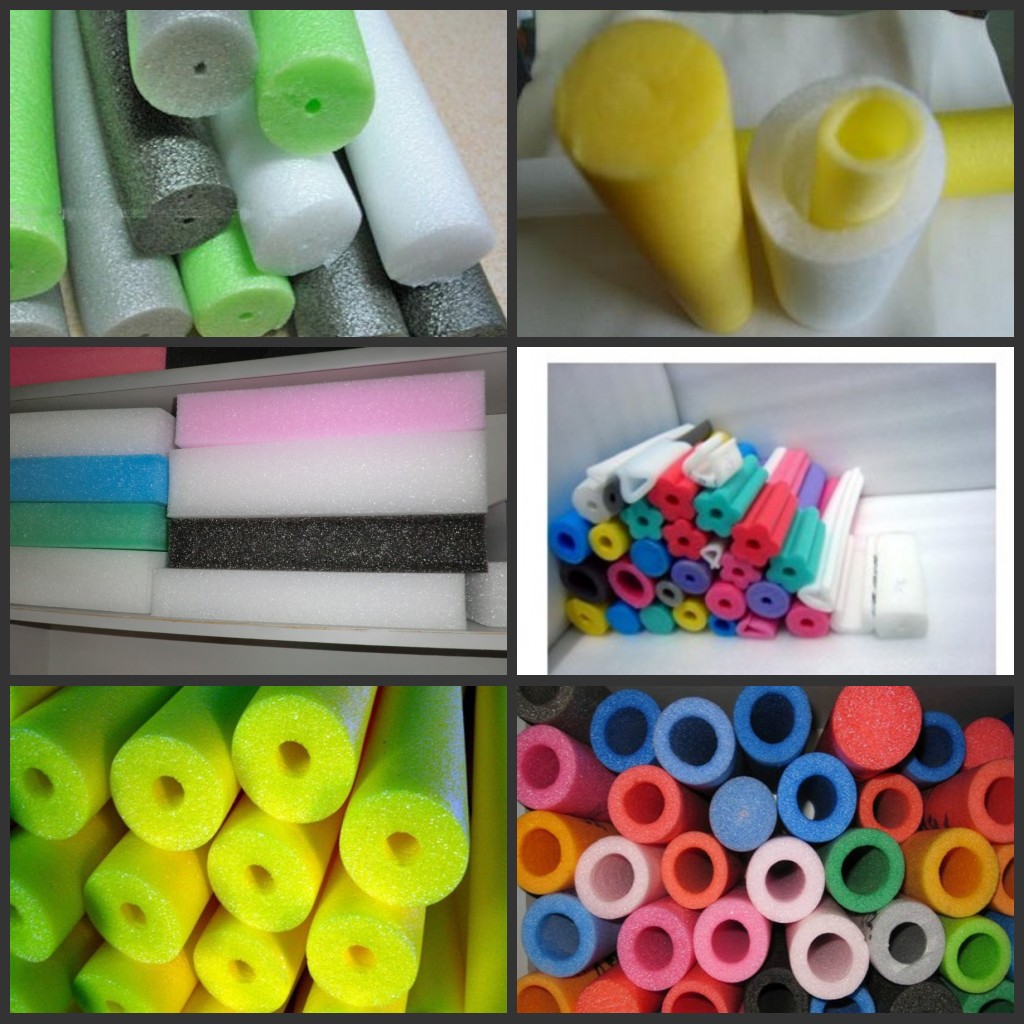
EVA挤出主要用于生产片材、板材、管材和异型材,再经二次加工制成包装材料,也可直接挤出成缓冲网套。
- 原理:EVA粒料经挤出机熔融塑化,通过T型机头或圆形机头连续挤出,经三辊压光或风环冷却定型,牵引收卷。
- 工艺要点:温度一般控制在110–150℃,螺杆转速与牵引速度匹配以控制厚度。若生产发泡片材,需注入发泡剂或采用物理发泡。
- 优点:连续生产、产量高、厚度可调,适合大批量片材。
- 缺点:仅能生产等截面制品,复杂形状需后续切割、热成型。
四、热成型
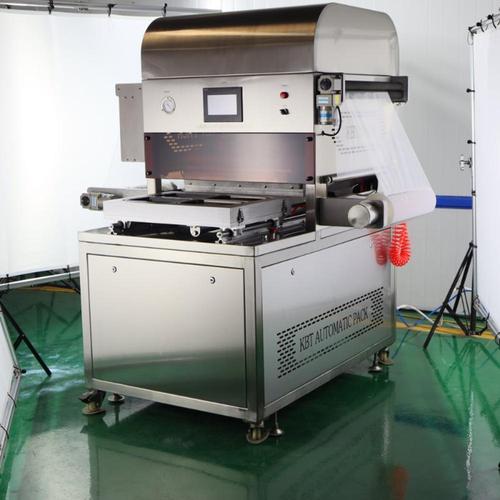
以EVA挤出片材为坯料,通过加热软化后利用真空、气压或机械力使其贴合模具,冷却后得到包装内托、吸塑盒等。
- 原理:片材加热至软化温度(约80–110℃),在模具中真空吸附或吹塑成型,冷却脱模。
- 工艺要点:选用适中熔指和厚度的EVA片材,加热均匀,真空度或气压压力足够,冷却充分以防回弹。
- 优点:模具成本较低,可成型薄壁、大面积制品,适合中批量。
- 缺点:边角料较多,壁厚均匀性不如模压。
五、发泡成型(模压发泡与连续发泡)
若需要轻质、高缓冲的EVA包装材料,发泡是关键步骤。常见有模压发泡和连续发泡两种。
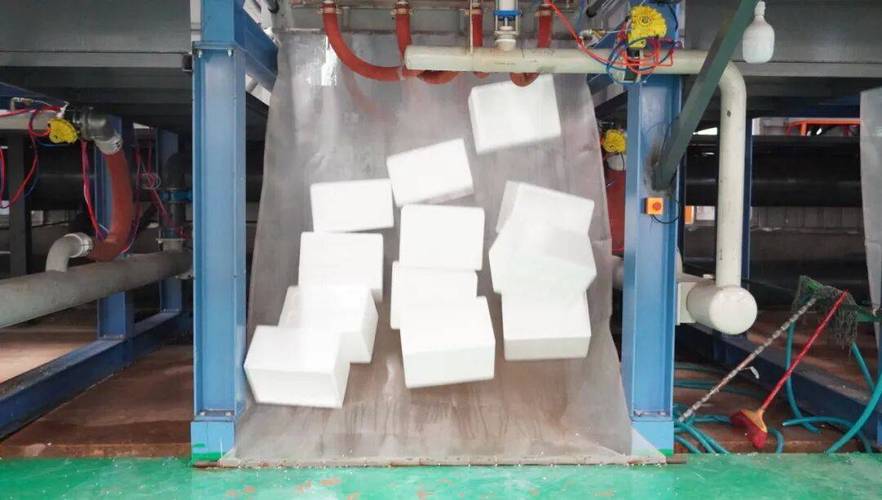
- 模压发泡:将含发泡剂的EVA混炼片放入模具,加热加压使发泡剂分解,快速开模泄压,物料膨胀充满型腔,形成发泡体。此法可做精密发泡内托。
- 连续发泡:将EVA与发泡剂混炼后通过挤出机或压延机成型,经烘箱或盐浴发泡,得到发泡片材,再裁切、复合制成包装衬垫。
- 要点:发泡倍率、温度、时间控制决定泡孔结构和力学性能。过高温度会导致泡孔粗大、表面粗糙。
六、二次加工与复合
无论采用哪种成型方法,EVA包装材料常需二次加工,如冲切、裁断、热压复合、植绒、贴合无纺布或铝箔等,以提升外观和功能性。
- 冲切:用刀模冲切出精确外形。
- 热压复合:将EVA与其他材料热压粘合,形成多层包装结构。
- 表面处理:可进行磨砂、压纹、丝印、烫金等,提升品牌质感。
七、如何选择成型方法?
- 若产品结构复杂、厚实、批量中等以上,优先选模压成型或模压发泡;
- 若是小型精密件且量非常大,选注塑成型;
- 若为片材类、大面积包装衬垫,选挤出片材+热成型或连续发泡;
- 若要求极轻且缓冲性高,则以发泡成型为主。
EVA包装材料成型需综合考虑材料配方、产品结构、批量和成本。正确选择加工方法并控制好温度、压力、时间等工艺参数,才能获得尺寸稳定、性能优良的EVA包装制品。
如若转载,请注明出处:http://www.tiaozhuanma.com/product/8.html
更新时间:2026-10-24 01:03:00